
Case Study: Hvordan en ledende produsent av plastdel til bilindustrien reduserte avfall med 40 % takket være våre sugesnokler med intern støtte
Time: 2025-08-20
Utfordringen: Håndtering av perforerte deler kostet dem tusenvis per måned
Før samarbeidet med Suzhou Shuowei Automation Technology Co., Ltd. hadde kunden vedholdende problemer med deres automatiserte injeksjonsstøplingslinje – spesielt når de håndterte perforerte plastsensorhoder (hver med 3–4 hull på 8 mm i diameter for kabling). Deres eksisterende standard sugkopper klarte ikke å opprette en lufttett tetning, noe som førte til:
- Høye avfallsrater : 10 % av sensorkabinene (12 000 enheter/måned) ble borte eller skadet under avforming, noe som førte til 12 000 dollar i månedlige materialtap.
- Produksjonsettelser : Linjen stoppet i gjennomsnitt 6 ganger per skift for å omstille deler eller bytte ut defekte sugdekopp, og reduserte daglig produksjon med 8 %.
- Økte arbeidskostnader : 2 ekstra operatører ble tildelt manuell håndtering av deler med høy risiko, noe som la til 5 000 dollar til månedlige lønnskostnader.
"Hullene i sensorkabinene våre var en nødvendig designfunksjon, men de gjorde det nesten umulig å automatisere håndteringen med standardverktøy", sa [Client Name], produksjonsleder i bilkomponentbedriften. "Vi forsøkte å justere sugtrykket og bytte til andre generiske sugdekopp, men ingenting løste lekkasjeproblemet."
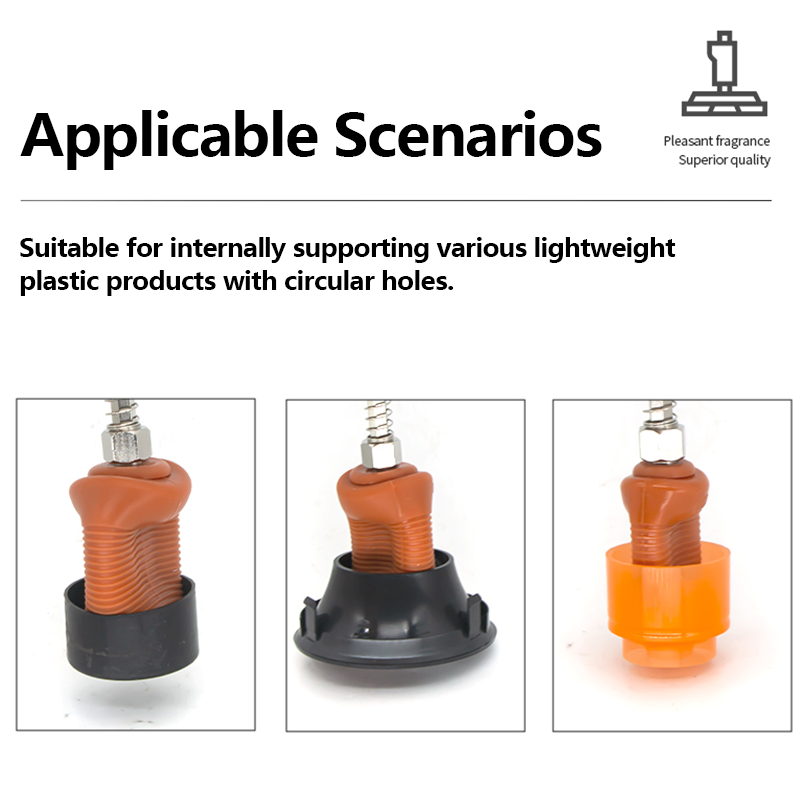
Løsningen: Skreddersydd serie sugdekopp med indre støtte
Etter å ha vurdert kundens produksjonslinje, delmål og problemområder, Suzhou Shuowei Automation Technology Co., Ltd. anbefalte en to-delt løsning basert på vår spesialiserte teknologi med indre støtte:
1. Vakuumutvidelses sugesporer for sensorkabinett utformingsprosess
Vi tilpasset sugkoppsvorster for vakuumutvidelse til å matche kundens 8mm hull diameter og sensorkabinettets innvendige dimensjoner. I motsetning til standard sugesporer som baserer seg på ekstern tetting, bruker disse sporene vakuumtrykk til å utvide en fleksibel silikonekjerne – som griper kabinettets indre veggflater sikkert uten å basere seg på det perforerte ytterområdet. Dette eliminerte fullstendig luftlekkasje mens det forhindre skader på den skjøre plasten.
2. Interne støtte- og eksterne utvidelsessugesporer for håndtering etter formasjon
For overføring av deler fra formen til kjøleområdet, satte vi inn vår interne støtte og eksterne utvidelsessugesporer . Disse sugesporene kombinerer intern stabilisering (for å holde delene rettlinjet) med ekstern utvidelse (for å tette gjenværende åpninger), og sikrer et jevnt grep selv når delene kjøles og svakt trekker seg sammen.
Begge løsningene ble utformet for å integreres sømløst med kundens eksisterende Fanuc-robotarme og Engel-injeksjonsmoldingsmaskiner – uten behov for større linjemodifikasjoner.
Resultatene: 40 % reduksjon i avfall og 15 % raskere produksjon
Innen 2 uker etter implementering så kunden dramatiske forbedringer i hele driften sin:
«Allerede den første måneden gjorde vi godt opp for nesten halvparten av kostnadene for de nye sugespongene bare gjennom besparelser på avfall,» sa [BYD]. «Linjen kjører jevnere enn før – våre operatører bruker ikke lenger timer på å fikse deler som har falt, og vi har til og med klart å omfordele den ekstra arbeidskraften til andre produksjonsområder.»
På sikt anslår kunden at løsningen vil gi en avkastning på investering (ROI) på 3,5 måneder og spare over 100 000 USD årlig i avfall og arbeidskostnader.
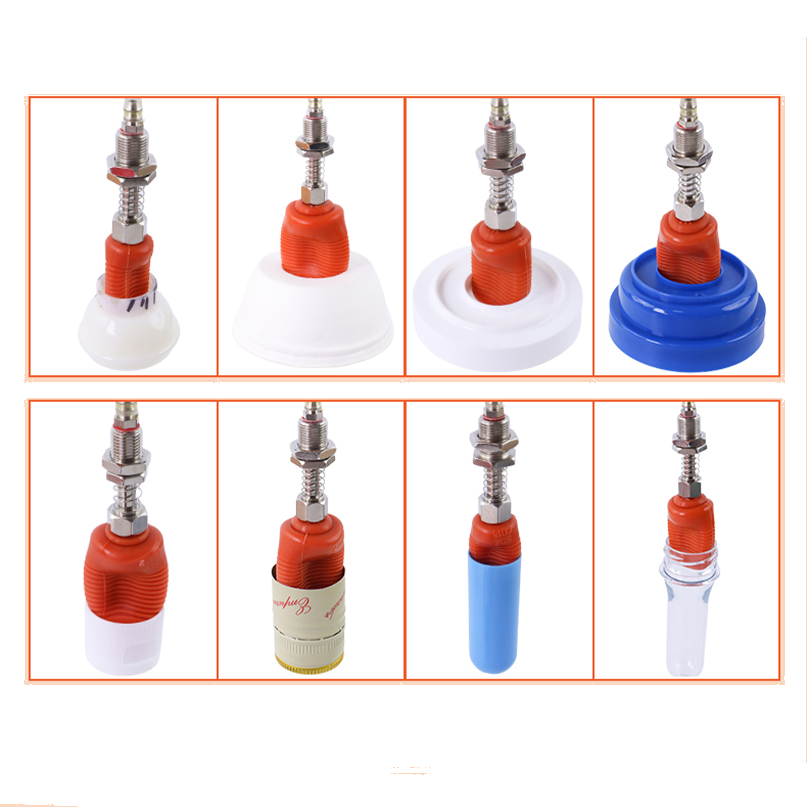
Hvorfor dette fungerte: Bort fra «én størrelse passer alle»-løsninger
Suksessen i dette prosjektet kom av to nøkkelfaktorer:
- Tilpassing : I stedet for å tilby generiske sugesponger, tilpasset vi festejernene og spongene til kundens nøyaktige delmål (hullstørrelse, veggtykkelse) og utstyr.
- Fokus på rotårsaker : Vi løste kjerneproblemet – vakuumlekkasje fra hull – ved å gå over til intern støtte, istedenfor å forsøke å «limme» problemet med eksterne tetninger.
Klar for å løse utfordringene dine med håndtering av perforert plast?
Denne bilkomponentprodusentens erfaring er bare ett eksempel på hvordan [Ditt Firma Navn]s vakuumtannsuger med intern støtte transformerer ineffektive prosesser. Enten du håndterer sensorskall, paneler eller elektronikkbokser, vil vi utforme en løsning som passer dine deler, din linje og dine mål.
Lær hvordan vi kan hjelpe din virksomhet :
«Arbeidet med Suzhou Shuowei Automation Technology Co., Ltd. var ikke bare en kjøp – det var en partnerskap. De tok seg tid til å forstå vårt unike problem og leverte en løsning som fungerte fra første dag.» — WU QIU RONG, Produksjonsleder